


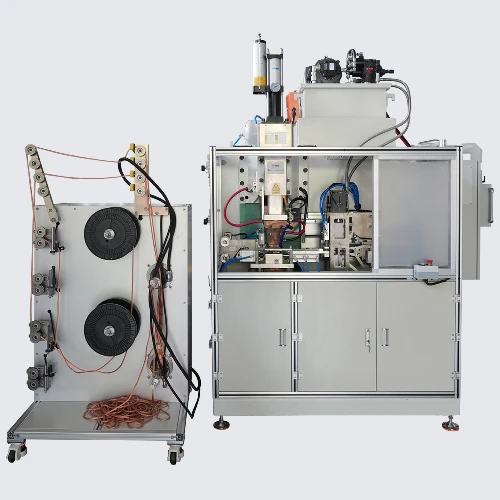
HFDB-440ତମ୍ବା ବ୍ରେଡ୍ ତାର ସ୍ୱୟଂଚାଳିତ ସ୍କ୍ୱାରିଙ୍ଗ୍ ୱେଲଡିଂ ମେସିନ୍ |ବ୍ରେଡ୍ ତମ୍ବା ନମନୀୟ ସଂଯୋଜକ, ତମ୍ବା ଶଣ୍ଟ ଏବଂ ନମନୀୟ ବ electrical ଦୁତିକ କଣ୍ଡକ୍ଟରର ବ୍ୟାଚ୍ ଉତ୍ପାଦନ ପାଇଁ ଡିଜାଇନ୍ କରାଯାଇଛି|ଏହା ଏକ ସ୍ୱୟଂଚାଳିତ ସିଷ୍ଟମରେ ସାମଗ୍ରୀ ଫିଡିଂ, ଦ length ର୍ଘ୍ୟ ନିୟନ୍ତ୍ରଣ, ପ୍ରତିରୋଧ ୱେଲ୍ଡ - କମ୍ପାକ୍ଟିଂ, ଏଣ୍ଡ ଗଠନ, କାଟିବା ଏବଂ ସମାପ୍ତ - ଅଂଶ ଅନଲୋଡିଂକୁ ଏକତ୍ର କରିଥାଏ |
ଚିକିତ୍ସା ହୋଇନଥିବା ତମ୍ବା ବ୍ରେଡରେ ଏକ ନମନୀୟ structure ାଞ୍ଚାରେ ବୁଣା ହୋଇଥିବା ଅନେକ ସୂକ୍ଷ୍ମ ତମ୍ବା ଷ୍ଟ୍ରାଣ୍ଡ ରହିଥାଏ|ଯେତେବେଳେ ଏହା ଏକ ପାରମ୍ପାରିକ ବ୍ଲେଡ୍ ସହିତ ସିଧାସଳଖ କଟାଯାଏ, କଟ୍ ନିକଟରେ ଥିବା ଷ୍ଟ୍ରାଣ୍ଡଗୁଡିକ ପୃଥକ ଭାବରେ ବିସ୍ତାର ହୋଇପାରେ, ଉଠାଇ ପାରନ୍ତି କିମ୍ବା ସ୍ଥାନାନ୍ତର କରିପାରିବେ|ମାନୁଆଲ ସ୍କ୍ୱାର୍ଡ ସାମୟିକ ଭାବରେ ଶେଷର ଆକାରକୁ ଉନ୍ନତ କରିପାରିବ, କିନ୍ତୁ ସଂକୋଚିତ ମୋଟେଇ, ଘନତା, ସ୍ଥିତି, ଏବଂ ସମାପ୍ତ ଦ length ର୍ଘ୍ୟ ପ୍ରାୟତ operator ଅପରେଟର ଅଭିଜ୍ଞତା ଅନୁଯାୟୀ ଭିନ୍ନ ହୋଇଥାଏ|ଉତ୍ପାଦନ ପରିମାଣ ବ increases ଼ିବା ସହିତ ମାପ, କମ୍ପାକ୍ଟିଂ, କଟିଙ୍ଗ, ଏବଂ ଷ୍ଟ୍ରାଣ୍ଡ - ଫିନିସିଂ ଅପରେସନ୍ ମଧ୍ୟରେ ବାରମ୍ବାର ନିୟନ୍ତ୍ରଣ ମଧ୍ୟ ସ୍ଥିର ଉତ୍ପାଦନକୁ କଷ୍ଟକର କରିଥାଏ |
HFDB - 440 440 kVA ମାଧ୍ୟମ - ଫ୍ରିକ୍ୱେନ୍ସି ଇନଭର୍ଟର ୱେଲଡିଂ ସିଷ୍ଟମ ବ୍ୟବହାର କରେ ଯାହାକି 1 kHz କରେଣ୍ଟ କଣ୍ଟ୍ରୋଲ, ମଲ୍ଟି ଷ୍ଟେଜ ଗରମ ଏବଂ ପ୍ରୋଗ୍ରାମେବଲ୍ ଫୋର୍ସ ସହିତ|ପ୍ରତିରୋଧ ଉତ୍ତାପ ଏବଂ ଚାପ ତମ୍ବା ବ୍ରେଡର ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ବିଭାଗରେ ପ୍ରୟୋଗ କରାଯାଏ, ଏକ ସଙ୍କୋଚିତ ଏବଂ ପରିମାପିତ ନିୟନ୍ତ୍ରିତ କ୍ଷେତ୍ର ଉତ୍ପାଦନ କରେ|କଟିଙ୍ଗ୍ ମେକାନିଜିମ୍ ତା’ପରେ ଏହି ସ୍ଥିର ବିଭାଗ ମାଧ୍ୟମରେ ଅଂଶକୁ ପୃଥକ କରେ, ଷ୍ଟ୍ରାଣ୍ଡ୍ ଫ୍ରାଏଙ୍ଗ୍ ହ୍ରାସ କରେ ଏବଂ ପରବର୍ତ୍ତୀ ପିଚ୍, ଟର୍ମିନାଲ୍ ସଂଲଗ୍ନ, କଣ୍ଟାକ୍ଟ ୱେଲଡିଂ କିମ୍ବା ସ୍ୱୟଂଚାଳିତ ଆସେମ୍ବଲି ପାଇଁ ଶେଷ ପ୍ରସ୍ତୁତ କରେ |
ପରାମର୍ଶିତ ପ୍ରକ୍ରିୟାକରଣ ପରିସର ହେଉଛି 16–90 mm²|ପ୍ରକୃତ ସୁସଙ୍ଗତତା ବ୍ରେଡ୍ ମୋଟେଇ, ଘନତା, ଷ୍ଟ୍ରାଣ୍ଡ୍ ବ୍ୟାସ, ନିର୍ମାଣ ଏବଂ ଆବଶ୍ୟକ ସଙ୍କୋଚିତ ଆକାର ଉପରେ ନିର୍ଭର କରେ|ବିଭିନ୍ନ ତମ୍ବା ବ୍ରେଡ୍ ପ୍ରକ୍ରିୟାକରଣ ପଦ୍ଧତି ତୁଳନା କରୁଥିବା ଗ୍ରାହକମାନେ HAIFEI ର ସମୀକ୍ଷା ମଧ୍ୟ କରିପାରିବେ |ତମ୍ବା ବ୍ରେଡ୍ ୱେଲଡିଂ ମେସିନ୍ ଏବଂ ସ୍ୱୟଂଚାଳିତ ଉତ୍ପାଦନ ରେଖା ସମାଧାନ |
ଆମର ଇଞ୍ଜିନିୟରମାନଙ୍କ ସହିତ ଯୋଗାଯୋଗ କରନ୍ତୁ |
HFDB-440 କେଉଁ ପ୍ରକ୍ରିୟା କରିପାରିବ?
HFDB-440 ନା ଏକ ସ୍ୱତନ୍ତ୍ର କଟର କିମ୍ବା ପାରମ୍ପାରିକ ଯାନ୍ତ୍ରିକ କ୍ରାଇମିଂ ମେସିନ୍ ନୁହେଁ|ଏହାର ପ୍ରାଥମିକ କାର୍ଯ୍ୟ ହେଉଛି ତମ୍ବା ବ୍ରେଡ୍କୁ ନିୟନ୍ତ୍ରିତ ପ୍ରତିରୋଧ ଗରମ ଏବଂ ବଳ ସହିତ ଗଠନ ଏବଂ ଏହାକୁ ଲମ୍ବ କରିବା ପୂର୍ବରୁ ସ୍ଥିର କରିବା |
ଉତ୍ପାଦ ଆବଶ୍ୟକତା ଉପରେ ନିର୍ଭର କରି, ମେସିନ୍ ଏକୀଭୂତ ହୋଇପାରେ:
- କ୍ରମାଗତ ତମ୍ବା ବ୍ରେଡର ଅନାବରଣ ଏବଂ ଖାଇବା;
- ସାମଗ୍ରୀକ ମାର୍ଗଦର୍ଶନ ଏବଂ ପାର୍ଶ୍ୱବର୍ତ୍ତୀ - ସ୍ଥିତି ନିୟନ୍ତ୍ରଣ;
- ସର୍ଭୋ - ନିୟନ୍ତ୍ରିତ ଟାଣିବା ଏବଂ ସମାପ୍ତ - ଦ length ର୍ଘ୍ୟ ସେଟିଂ;
- ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ବିଭାଗର ମଧ୍ୟମ - ଫ୍ରିକ୍ୱେନ୍ସି ପ୍ରତିରୋଧ ଗରମ;
- ଶେଷ ସଙ୍କୋଚନ ଏବଂ ବର୍ଗ - ପ୍ରୋଫାଇଲ୍ ଗଠନ;
- ସଙ୍କୋଚିତ ବିଭାଗ ମାଧ୍ୟମରେ ସ୍ୱୟଂଚାଳିତ କାଟିବା;
- ସମାପ୍ତ - ଅଂଶ ଧରିବା, ସ୍ଥାନାନ୍ତର, ଏବଂ ଅନଲୋଡିଂ;
- ଏକାଧିକ ଉତ୍ପାଦ ରେସିପିର ସଂରକ୍ଷଣ ଏବଂ ମନେରଖିବା;
- ଜଳ - ପ୍ରବାହ, ୱେଲଡିଂ - କରେଣ୍ଟ, ଏବଂ ଚାପ ମନିଟରିଂ;
- PLC, ରୋବଟ୍, ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଅଟୋମେସନ୍ ଷ୍ଟେସନ୍ ସହିତ ସିଗନାଲ୍ ବିନିମୟ |
ଯଦି ଉତ୍ପାଦଟି ପିଚ୍, ଟର୍ମିନାଲ୍ ୱେଲଡିଂ, କଣ୍ଟାକ୍ଟ ଯୋଗଦାନ, କିମ୍ବା କାଟିବା ପରେ ଡାଇମେନ୍ସନାଲ୍ ଯାଞ୍ଚ ଆବଶ୍ୟକ କରେ, HFDB-440 ସହିତ ଏକୀକରଣ ପାଇଁ ଅତିରିକ୍ତ ସ୍ୱୟଂଚାଳିତ ଷ୍ଟେସନଗୁଡିକର ମୂଲ୍ୟାଙ୍କନ କରାଯାଇପାରେ|ସମ୍ଭାବ୍ୟତା ସମ୍ପୂର୍ଣ୍ଣ ଅଂଶ ଚିତ୍ର, ଆବଶ୍ୟକ ଚକ୍ର ସମୟ, ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ପ୍ରକ୍ରିୟା ଉପରେ ନିର୍ଭର କରେ |
HFDB-440 ସ୍ୱୟଂଚାଳିତ ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟା |
ତମ୍ବା ବ୍ରେଡ୍ ଅନାବରଣ ଏବଂ ମାର୍ଗଦର୍ଶନ |
କ୍ରମାଗତ ତମ୍ବା ବ୍ରେଡ୍ ଏକ ପୃଥକ ପେ - ଅଫ୍ ଷ୍ଟାଣ୍ଡରେ ଲୋଡ୍ ହୋଇ ମୁଖ୍ୟ ଯନ୍ତ୍ରରେ ଗାଇଡ୍|ଦରମା - ଅଫ୍ ଏବଂ ଗାଇଡ୍ ଆସେମ୍ବଲିଗୁଡିକ ସାମଗ୍ରୀ ଆଭିମୁଖ୍ୟକୁ ନିୟନ୍ତ୍ରଣ କରିବାରେ ସାହାଯ୍ୟ କରେ ଏବଂ ଖାଇବା ସମୟରେ ମୋଡ଼ିବା, ଫୋଲ୍ଡିଂ ଏବଂ ପାର୍ଟାଲ୍ ଗତି ହ୍ରାସ କରିବାରେ ସାହାଯ୍ୟ କରେ |
କାରଣ ତମ୍ବା ବ୍ରେଡ୍ ନମନୀୟ, ଫିଡିଂ ସିଷ୍ଟମ୍ ସାମଗ୍ରୀକୁ ଅତ୍ୟଧିକ ସଙ୍କୋଚନ ନକରି ଯଥେଷ୍ଟ ଟ୍ରାକ୍ସନ୍ ପ୍ରଦାନ କରିବା ଆବଶ୍ୟକ|ଯଦି ଫିଡିଂ ରୋଲର୍ସ ସ୍ଲିପ୍ ହୁଏ କିମ୍ବା ରିଲ୍ ଟେନ୍ସନ୍ ଯଥେଷ୍ଟ ପରିବର୍ତ୍ତନ ହୁଏ, ସମାପ୍ତ - ଅଂଶ ଦ length ର୍ଘ୍ୟ ଭିନ୍ନ ହୋଇପାରେ ଯଦିଓ ପ୍ରୋଗ୍ରାମ ହୋଇଥିବା ଫିଡ୍ ଦୂରତା ଅପରିବର୍ତ୍ତିତ ରହିଥାଏ |
ସର୍ଭୋ ଫିଡିଂ ଏବଂ ଲମ୍ବ ସେଟିଂ |
ଏକ ସର୍ଭୋ - ଚାଳିତ ଟାଣିବା ପ୍ରଣାଳୀ ତମ୍ବା ବ୍ରେଡ୍ କୁ ପ୍ରୋଗ୍ରାମ ହୋଇଥିବା ସ୍ଥିତିକୁ ଅଗ୍ରଗତି କରେ|ଅପରେଟର୍ ଅଂଶ ଚିତ୍ରାଙ୍କନ ଅନୁଯାୟୀ ଆବଶ୍ୟକ ସମାପ୍ତ ଲମ୍ବ ପ୍ରବେଶ କରେ ଏବଂ ସଂପୃକ୍ତ ଉତ୍ପାଦନ ରେସିପି ଚୟନ କରେ |
ଯେତେବେଳେ ଅନେକ ବ୍ରେଡ୍ ସ୍ପେସିଫିକେସନ୍ ଅନେକ ସମାପ୍ତ ଦ s ର୍ଘ୍ୟ ଉତ୍ପାଦନ ପାଇଁ ବ୍ୟବହୃତ ହୁଏ, ମାନୁଆଲ୍ ମାପ ଏବଂ ଯାନ୍ତ୍ରିକ {{0} stop ଷ୍ଟପ୍ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ହ୍ରାସ କରିବାକୁ ପୃଥକ ପ୍ରୋଗ୍ରାମଗୁଡିକ ସଞ୍ଚୟ ହୋଇପାରିବ|ଯଦି ମୋଟେଇ, ଘନତା, କିମ୍ବା ସଙ୍କୋଚିତ ଆକାରଗୁଡ଼ିକ ଯଥେଷ୍ଟ ପରିବର୍ତ୍ତନ ହୁଏ, ଗାଇଡ୍, ଇଲେକ୍ଟ୍ରୋଡ୍, କିମ୍ବା ଗଠନ ଉପକରଣଗୁଡ଼ିକ ମଧ୍ୟ ବଦଳାଇବାକୁ ପଡିପାରେ |
କ୍ଲାମିଂ ଏବଂ ୱେଲ୍ଡ - କମ୍ପାକ୍ଟିଂ |
ଥରେ ତମ୍ବା ବ୍ରେଡ୍ ୱେଲଡିଂ ସ୍ଥିତିରେ ପହଞ୍ଚିବା ପରେ, ଗଠନକାରୀ ପଦାର୍ଥ ପଦାର୍ଥକୁ ଚିହ୍ନଟ କରି ବନ୍ଦ କରିଦିଏ|ୱେଲଡିଂ ସିଲିଣ୍ଡର ପ୍ରୋଗ୍ରାମ ହୋଇଥିବା ଫୋର୍ସ ପ୍ରୟୋଗ କରେ ଏବଂ ମଧ୍ୟମ - ଫ୍ରିକ୍ୱେନ୍ସି ଶକ୍ତି ଉତ୍ସ ମନୋନୀତ ରେସିପି ଅନୁଯାୟୀ କରେଣ୍ଟ ବିତରଣ କରେ |
HFDB - 440 ତିନୋଟି - ଷ୍ଟେଜ୍ ଗରମକୁ ସମର୍ଥନ କରେ: ଗରମ କରିବା, ମୁଖ୍ୟ ୱେଲଡିଂ ଏବଂ ପରବର୍ତ୍ତୀ ଉତ୍ତାପ|ତମ୍ବାରେ ଉଚ୍ଚ ବ electrical ଦୁତିକ ଏବଂ ତାପଜ କଣ୍ଡକ୍ଟିଭିଟି ଅଛି, ତେଣୁ ଷ୍ଟେଜ୍ ହୋଇଥିବା ଉତ୍ତାପ କମ୍ପାକ୍ଟିଙ୍ଗ୍ ଅଞ୍ଚଳରେ ଉତ୍ତାପ କିପରି ବିକାଶ ହୁଏ ଏବଂ ଆକସ୍ମିକ, ଅତ୍ୟଧିକ ଉଚ୍ଚ କରେଣ୍ଟ୍ ଇନପୁଟ୍ ଦ୍ surface ାରା ଭୂପୃଷ୍ଠ ନଷ୍ଟ ହେବାର ଆଶଙ୍କା ହ୍ରାସ କରିବାରେ ସାହାଯ୍ୟ କରେ |
ଶୀତଳକରଣ ଏବଂ ତାପମାତ୍ରା ନିୟନ୍ତ୍ରଣ |
ଏକ ବାହ୍ୟ ସଞ୍ଚାରିତ ଜଳ - କୁଲିଂ ସିଷ୍ଟମ୍ ଇଲେକ୍ଟ୍ରୋଡ୍, ୱେଲଡିଂ କ୍ଷେତ୍ର ଏବଂ ଆନୁଷଙ୍ଗିକ ଉପାଦାନଗୁଡ଼ିକର ତାପମାତ୍ରାକୁ ନିୟନ୍ତ୍ରଣ କରେ|ମେସିନ୍ ଲେଆଉଟ୍ ରେ ଏକ ସହାୟକ ସ୍ପ୍ରେ କିମ୍ବା କୁଲିଂ ୟୁନିଟ୍ ମଧ୍ୟ ଅନ୍ତର୍ଭୁକ୍ତ ଯାହାକି ଗରମ ସମୟରେ ଅତ୍ୟଧିକ ରଙ୍ଗୀନତା ଏବଂ ଅକ୍ସିଡେସନ୍ ସୀମିତ କରିବାକୁ ବିନ୍ୟାସ କରାଯାଇପାରିବ |
ଥଣ୍ଡା - ଜଳ ଚାପ, ପ୍ରବାହ ହାର, ଫିଲ୍ଟରେସନ୍, ଏବଂ ପ୍ରତିରୋଧକତା ଲମ୍ବା - ଟର୍ମ ୱେଲଡିଂ ସ୍ଥିରତା ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ|ଯଦି ପର୍ଯ୍ୟାପ୍ତ ଜଳ ପ୍ରବାହ ଚିହ୍ନଟ ହୁଏ, ମେସିନ୍ ଏକ ଆଲାର୍ମ ସୃଷ୍ଟି କରେ ଏବଂ ପର୍ଯ୍ୟାପ୍ତ ଥଣ୍ଡା ଅବସ୍ଥାରେ ୱେଲ୍ଡିଂକୁ ରୋକିବା ପାଇଁ କାର୍ଯ୍ୟ ବନ୍ଦ କରିଥାଏ |
ସ୍ୱୟଂଚାଳିତ କାଟିବା |
ସ୍କ୍ aring ାର୍ଡିଂ ଏବଂ ୱେଲ୍ଡ - କମ୍ପାକ୍ଟିଂ ଅପରେସନ୍ ସଂପୂର୍ଣ୍ଣ ହେବା ପରେ, କଟିଙ୍ଗ୍ ମେକାନିଜିମ୍ ସ୍ଥିର ବିଭାଗ ମାଧ୍ୟମରେ ବ୍ରେଡ୍ କୁ ପୃଥକ କରେ|ଯେହେତୁ ସାମଗ୍ରୀ ଗରମ ହୋଇ ସଙ୍କୁଚିତ ହୋଇସାରିଛି, ସୂକ୍ଷ୍ମ ଖଣ୍ଡଗୁଡ଼ିକ କାଟିବା ପରେ ବିସ୍ତାର ହେବାର ସମ୍ଭାବନା କମ୍|ପରବର୍ତ୍ତୀ ପିଚ୍, ଆସେମ୍ବଲି କିମ୍ବା ୱେଲଡିଂ ପାଇଁ ଫଳାଫଳ ଶେଷ ଭଲ ଭାବରେ ପ୍ରସ୍ତୁତ |
କଟା ଗୁଣ ବ୍ଲେଡ୍ ତୀକ୍ଷ୍ଣତା ଉପରେ ଅଧିକ ନିର୍ଭର କରେ|କମ୍ପ୍ୟାକ୍ସନ୍ ସାନ୍ଧ୍ରତା, ୱାର୍କସ୍ପିସ୍ ସପୋର୍ଟ, ବ୍ଲେଡ୍ କ୍ଲିୟରାନ୍ସ ଏବଂ କଟିଙ୍ଗ୍ ସ୍ଥିତି ମଧ୍ୟ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ|ବିଭିନ୍ନ ସଙ୍କୋଚିତ ଘନତା ପାଇଁ କିମ୍ବା ଏକକାଳୀନ ଅନେକ ବ୍ରେଡ୍ ପ୍ରକ୍ରିୟାକରଣ ପାଇଁ ଉତ୍ସର୍ଗୀକୃତ ବ୍ଲେଡ୍ ଏବଂ ସପୋର୍ଟ ଟୁଲିଂ ଆବଶ୍ୟକ ହୋଇପାରେ |
ସମାପ୍ତ - ଅଂଶ ଗ୍ରିପିଂ ଏବଂ ଅନଲୋଡିଂ |
ସମାପ୍ତ ଅଂଶ କାଟିବା ପରେ ଧରାଯାଏ ଏବଂ ଅନଲୋଡିଂ ସ୍ଥିତିକୁ ସ୍ଥାନାନ୍ତରିତ ହୁଏ|ଅଧିକ ସ୍ୱୟଂଚାଳିତ ପ୍ରକଳ୍ପଗୁଡିକ ପାଇଁ, ଅଂଶଟି ଏକ ପଞ୍ଚିଂ, ଯାଞ୍ଚ, ଟର୍ମିନାଲ୍ - ଆସେମ୍ବଲି କିମ୍ବା ସେକେଣ୍ଡାରୀ ୱେଲଡିଂ ଷ୍ଟେସନକୁ ସିଧାସଳଖ ସ୍ଥାନାନ୍ତରିତ ହୋଇପାରିବ |
HFDB-440 ର ମୁଖ୍ୟ ଲାଭ |
ଗୋଟିଏ ମେସିନରେ ଏକାଧିକ ଅପରେସନ୍ ମିଳିତ |
HFDB - 440 ଅନକିଲିଂ, ଫିଡିଂ, ଲମ୍ୱା ନିୟନ୍ତ୍ରଣ, ୱେଲ୍ଡ-କମ୍ପାକ୍ଟିଂ, କାଟିବା ଏବଂ ଅନଲୋଡିଂକୁ ଏକ କ୍ରମାଗତ ପ୍ରକ୍ରିୟାରେ ସଂଯୋଗ କରେ|ଏହା ଅଲଗା ମେସିନ୍ ମଧ୍ୟରେ ବାରମ୍ବାର ନିୟନ୍ତ୍ରଣ ଏବଂ ପୁନ osition ସ୍ଥାପନାକୁ ହ୍ରାସ କରେ |
ନିର୍ମାତାମାନଙ୍କ ପାଇଁ ବର୍ତମାନ ମାପିବା, କମ୍ପାକ୍ଟ କରିବା ଏବଂ କାଟିବା ପାଇଁ, ଏକୀକୃତ ପ୍ରକ୍ରିୟା ପୋଜିସନ୍ ଭେରିଏସନକୁ ହ୍ରାସ କରିପାରେ ଏବଂ ଅପରେଟର ଅଭିଜ୍ଞତା ଉପରେ ନିର୍ଭରଶୀଳତା ହ୍ରାସ କରିପାରେ |
01
16–90 mm² ତମ୍ବା ବ୍ରେଡର ବ୍ୟାଚ୍ ପ୍ରକ୍ରିୟାକରଣ ପାଇଁ ଡିଜାଇନ୍ କରାଯାଇଛି |
ସୁପାରିଶ କରାଯାଇଥିବା କ୍ରସ୍ - ବିଭାଗୀୟ ପରିସର ହେଉଛି 16–90 mm², ଯାହାକି ମେସିନ୍ କୁ ବ୍ରେଡ୍ ଫ୍ଲେକ୍ସିବଲ୍ ସଂଯୋଜକ, ତମ୍ବା ଶଣ୍ଟ ଏବଂ ନମନୀୟ ବ electrical ଦୁତିକ କଣ୍ଡକ୍ଟର ବ୍ୟାଚ୍ ଉତ୍ପାଦନ ପାଇଁ ଉପଯୁକ୍ତ କରିଥାଏ |
କ୍ରସ୍ - ବିଭାଗୀୟ କ୍ଷେତ୍ର କେବଳ ଏକ ପ୍ରାରମ୍ଭିକ ଚୟନ ମାନଦଣ୍ଡ|ଦୁଇଟି 50 mm² ତମ୍ବା ବ୍ରେଡରେ ଭିନ୍ନ ଭିନ୍ନ ସଙ୍କୋଚିତ ପ୍ରସ୍ଥ, ଘନତା, ଷ୍ଟ୍ରାଣ୍ଡ ବ୍ୟାସ ଏବଂ ବ୍ରେଡ୍ ସାନ୍ଧ୍ରତା ଥାଇପାରେ|ଅନ୍ତିମ ମେସିନ୍ ଉପଯୁକ୍ତତା ତେଣୁ ନମୁନା ପରୀକ୍ଷା ମାଧ୍ୟମରେ ନିଶ୍ଚିତ ହେବା ଆବଶ୍ୟକ |
02
ରେସିପି ପରିଚାଳନା ଦକ୍ଷ ଦକ୍ଷ ପରିବର୍ତ୍ତନକୁ ସମର୍ଥନ କରେ |
ବିଭିନ୍ନ ଉତ୍ପାଦଗୁଡିକ ପାଇଁ ସେମାନଙ୍କର ସାମ୍ପ୍ରତିକ, ସମୟ, ଏବଂ ଫୋର୍ସ ସେଟିଙ୍ଗ୍ ସହିତ 64 ଟି ପ୍ରୋଗ୍ରାମ ଗଚ୍ଛିତ ହୋଇପାରିବ|ନିର୍ମାତାମାନଙ୍କ ପାଇଁ ଯେଉଁମାନେ ବାରମ୍ବାର ନିର୍ଦ୍ଦିଷ୍ଟ ପରିଭାଷିତ ପରିସର ଉତ୍ପାଦନ କରନ୍ତି, ରେସିପି ପ୍ରତ୍ୟାହାର ପରିବର୍ତ୍ତନ ସମୟରେ ପାରାମିଟର - ପ୍ରବେଶ ତ୍ରୁଟିର ବିପଦକୁ ହ୍ରାସ କରିଥାଏ |
ଯେଉଁଠାରେ ଉତ୍ପାଦଗୁଡିକ ଆକାରରେ ଯଥେଷ୍ଟ ଭିନ୍ନ ହୋଇଥାଏ, HAIFEI ନିୟନ୍ତ୍ରିତ ଗାଇଡ୍, ବଦଳାଯାଇଥିବା ଇଲେକ୍ଟ୍ରୋଡ୍ ଏବଂ ଉତ୍ସର୍ଗୀକୃତ କମ୍ପାକ୍ଟିଙ୍ଗ୍ ଉପକରଣଗୁଡିକର ମୂଲ୍ୟାଙ୍କନ କରିପାରିବ |
03
ଅତ୍ୟଧିକ କଣ୍ଡକ୍ଟିଭ୍ ତମ୍ବା ସାମଗ୍ରୀ ପାଇଁ ପର୍ଯ୍ୟାୟ ଗରମ |
ତମ୍ବା ବିଦ୍ୟୁତ୍ ଏବଂ ଉତ୍ତାପକୁ ଦକ୍ଷତାର ସହିତ ପରିଚାଳନା କରିଥାଏ, ଯାହାଦ୍ୱାରା ୱେଲ୍ଡିଂ ଅଞ୍ଚଳରୁ ଉତ୍ତାପ ଶୀଘ୍ର ବିସ୍ତାର ହୋଇଯାଏ|HFDB - 440 ଏକ ଉଚ୍ଚ-ସାମ୍ପ୍ରତିକ ନାଡ ଉପରେ ନିର୍ଭର କରିବା ପରିବର୍ତ୍ତେ ପ୍ରକୃତ ପଦାର୍ଥ ପାଇଁ ଶକ୍ତି ଇନପୁଟ୍ ନିୟନ୍ତ୍ରଣ କରିବା ପାଇଁ ପ୍ରିହେଟିଂ, ମେନ୍ ୱେଲଡିଂ ଏବଂ ପୋଷ୍ଟ - ଗରମ ପର୍ଯ୍ୟାୟ ବ୍ୟବହାର କରେ |
04
କଠିନ ଫ୍ରେମ୍ ଏବଂ ଇଲେକ୍ଟ୍ରୋଡ୍ ଗଠନ |
ମେସିନ୍ ନିର୍ଦ୍ଦିଷ୍ଟତା ଅନୁଯାୟୀ, ନିମ୍ନ ଇଲେକ୍ଟ୍ରୋଡ୍ - ବାହୁ ଡିଫ୍ଲେକ୍ସନ୍ ସର୍ବାଧିକ ଶକ୍ତିରେ 0.1 ମିଲିମିଟରରୁ କମ୍ ସୀମିତ|ହ୍ରାସ ହୋଇଥିବା ଷ୍ଟ୍ରକଚରାଲ୍ ଡିଫ୍ଲେକ୍ସନ୍ ଇଲେକ୍ଟ୍ରୋଡ୍ ଆଲାଇନ୍ମେଣ୍ଟକୁ ବଜାୟ ରଖିବାରେ ସାହାଯ୍ୟ କରେ ଏବଂ ଭାରରେ ୱେଲ୍ଡିଂ ପୃଷ୍ଠଗୁଡ଼ିକର til ୁଲିବାର ବିପଦକୁ ହ୍ରାସ କରେ |
ଏହି ମୂଲ୍ୟ ସମାପ୍ତ କମ୍ପାକ୍ଟ ବିଭାଗର ଡାଇମେନ୍ସନାଲ୍ ସହନଶୀଳତା ଅପେକ୍ଷା ମେସିନ୍ - ଫ୍ରେମ୍ କଠିନତାକୁ ବର୍ଣ୍ଣନା କରେ|ଅନ୍ତିମ ଉତ୍ପାଦର ସଠିକତା ମଧ୍ୟ କଞ୍ଚାମାଲ, ଫିଡିଂ ସିଷ୍ଟମ୍, ଟୁଲିଂ, ପ୍ରୋସେସ୍ ସେଟିଙ୍ଗ୍ ଏବଂ ବ୍ଲେଡ୍ ସ୍ଥିତି ଉପରେ ନିର୍ଭର କରେ |
05

ପ୍ରତ୍ୟାଖ୍ୟାନ:ଉତ୍ପାଦ ପ୍ରତିଛବିଗୁଡ଼ିକ କେବଳ ରେଫରେନ୍ସ ପାଇଁ|କ୍ରମାଗତ ଡିଜାଇନ୍ ଉନ୍ନତି ହେତୁ ପ୍ରକୃତ ଉତ୍ପାଦଗୁଡ଼ିକ ଭିନ୍ନ ହୋଇପାରେ|ବିତରଣ କରାଯାଇଥିବା ୟୁନିଟ୍ ଅନ୍ତିମ ମାନକ ହେବ |
ଉପଯୁକ୍ତ ସାମଗ୍ରୀ ଏବଂ ଉତ୍ପାଦ |
ସାମଗ୍ରୀ ଯାହା ମୂଲ୍ୟାଙ୍କନ କରାଯାଇପାରେ |
HFDB-440 କୁ ବିନ୍ୟାସ ଏବଂ ପରୀକ୍ଷା କରାଯାଇପାରିବ:
ଖାଲି ତମ୍ବା ବ୍ରେଡ୍ |
ଟିନ୍ଡ୍ ତମ୍ବା ବ୍ରେଡ୍ |
ଫ୍ଲାଟ ତମ୍ବା ବ୍ରେଡ୍ ଟେପ୍ |
ନମନୀୟ ସଂଯୋଜକମାନଙ୍କ ପାଇଁ ବ୍ୟବହୃତ ତମ୍ବା ବ୍ରେଡ୍ |
ବ୍ରେଡ୍ ତମ୍ବା ଶଣ୍ଟ୍ |
ଏକକ କିମ୍ବା ଏକାଧିକ ବ୍ରେଡ୍ ବ୍ୟବସ୍ଥା |
ଟିନ୍ {{0} ating ଆବରଣର ଘନତା, ଷ୍ଟ୍ରାଣ୍ଡ୍ ବ୍ୟାସ, ବ୍ରେଡ୍ ସାନ୍ଧ୍ରତା, ଏବଂ ଭୂପୃଷ୍ଠ ସ୍ଥିତି ବ electrical ଦୁତିକ ଯୋଗାଯୋଗ ଏବଂ ଇଲେକ୍ଟ୍ରୋଡ୍ - ରକ୍ଷଣାବେକ୍ଷଣ ଆବଶ୍ୟକତା ଉପରେ ପ୍ରଭାବ ପକାଇପାରେ|ଖାଲି ଏବଂ ଟିଫିନ୍ ବ୍ରେଡ୍ ଅଲଗା ଭାବରେ ପରୀକ୍ଷା କରାଯିବା ଉଚିତ ଏବଂ ବ୍ୟକ୍ତିଗତ ପ୍ରକ୍ରିୟା ରେସିପି ନ୍ୟସ୍ତ କରାଯିବା ଉଚିତ |
ସାଧାରଣ ଉତ୍ପାଦଗୁଡିକ |
1
ସୁଇଚ୍ ଗିଅର୍ ପାଇଁ ନମନୀୟ କଣ୍ଡକ୍ଟିଭ୍ କନେକ୍ସନ୍ |
2
MCB, MCCB, ଏବଂ ACB କରେଣ୍ଟ - ପଥ ଉପାଦାନଗୁଡ଼ିକ |
3
ବ୍ରେଡ୍ ତମ୍ବା ନମନୀୟ ସଂଯୋଜକ |
4
ନମନୀୟ ତମ୍ବା ଶଣ୍ଟ |
5
ନମନୀୟ ଟ୍ରାନ୍ସଫର୍ମର ସଂଯୋଗଗୁଡ଼ିକ |
6
ବ Elect ଦ୍ୟୁତିକ ଯୋଗାଯୋଗ ସଭାଗୁଡ଼ିକ |
7
ନୂତନ - ଶକ୍ତି ଉପକରଣ ପାଇଁ ନମନୀୟ କଣ୍ଡକ୍ଟିଭ୍ ଉପାଦାନ |
8
ଶିଳ୍ପ ଶକ୍ତି ଯୋଗାଣ ଏବଂ ଉଚ୍ଚ - ସାମ୍ପ୍ରତିକ ଉପକରଣ ପାଇଁ ସଂଯୋଗ |
ଯାନ୍ତ୍ରିକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ |
|
ଆଇଟମ୍ | |
ନିର୍ଦ୍ଦିଷ୍ଟକରଣ |
|
ଯନ୍ତ୍ରପାତି ମଡେଲ୍ | |
HFDB-440 |
|
ରେଟିଂ ଡ୍ୟୁଟି ଚକ୍ର | |
50% |
|
ଅପରେଟିଂ ପରିବେଶ | |
ତାପମାତ୍ରା: 1 ~ 45 ଡିଗ୍ରୀ; ଆର୍ଦ୍ରତା: 35 ~ 90% | |
|
ଇନପୁଟ୍ ଶକ୍ତି |
ତିନୋଟି - ପର୍ଯ୍ୟାୟ ପାଞ୍ଚ - ତାର, 380 ± 10% V, 50Hz | |
|
ଟ୍ରାନ୍ସଫର୍ମର ମୂଲ୍ୟାୟନ କ୍ଷମତା | |
440KVA |
|
ସଙ୍କୋଚିତ ବାୟୁ ଆବଶ୍ୟକତା | |
0.6MPa ଠାରୁ ବଡ କିମ୍ବା ସମାନ, 40μm ଫିଲ୍ଟରେସନ୍, ପ୍ରବାହ ହାର 3.56L / ଚକ୍ର | |
|
ଶୀତଳ ଜଳ ଆବଶ୍ୟକତା | |
0.2 ~ 0.3MPa, 40μm ଫିଲ୍ଟରେସନ୍, ପ୍ରତିରୋଧକତା 5 kΩ · cm ଠାରୁ ଅଧିକ କିମ୍ବା ସମାନ, ପ୍ରବାହ ହାର 50L / ମିନିଟ୍ |
|
ପ୍ରାଥମିକ ଇନପୁଟ୍ କରେଣ୍ଟ୍ | |
400A |
|
ସାମ୍ପ୍ରତିକ ନିୟନ୍ତ୍ରିତ ପରିସର | |
0%~99% |
|
ଟ୍ରାନ୍ସଫର୍ମର ଇନସୁଲେସନ୍ କ୍ଲାସ୍ | |
କ୍ଲାସ୍ F |
|
ଦ୍ Secondary ିତୀୟ ସର୍ବାଧିକ କ୍ଷୁଦ୍ର - ସର୍କିଟ୍ କରେଣ୍ଟ୍ | |
100KA |
|
ପ୍ରଯୁଜ୍ୟ ଆକାର ପରିସର | |
16-90 mm² |
|
ଘଣ୍ଟା ପ୍ରତି ଶକ୍ତି ବ୍ୟବହାର | |
352 KVA |
ବିନ୍ୟାସ
|
ନା। |
ନାମ |
ବ୍ରାଣ୍ଡ |
ଉତ୍ପତ୍ତି |
|
1 |
ସୋଲେନଏଡ୍ ଭଲଭ୍, ଏୟାର ଟ୍ରିଟମେଣ୍ଟ ୟୁନିଟ୍ (FRL) |
SMC |
ଜାପାନ |
|
2 |
ଜଳ ପ୍ରବାହ ସୁଇଚ୍ | |
କାଟୋ |
ଚୀନ୍ |
|
3 |
ସ୍ୱତନ୍ତ୍ର ୱେଲଡିଂ ମେନ୍ ସିଲିଣ୍ଡର | |
HAIFEI |
HAIFEI |
|
4 |
ମଧ୍ୟମ ଫ୍ରିକ୍ୱେନ୍ସି ୱେଲଡିଂ ଟ୍ରାନ୍ସଫର୍ମର | |
HAIFEI, ନାନୋ ଆମୋରଫସ୍ ସାମଗ୍ରୀ | |
HAIFEI |
|
5 |
ୱେଲଡିଂ ନିୟନ୍ତ୍ରକ | |
HAIFEI |
HAIFEI |
|
6 |
ଇନଭର୍ଟର |
HAIFEI |
HAIFEI |
|
7 |
କମ୍ - ଭୋଲଟେଜ୍ ଇଲେକ୍ଟ୍ରିକାଲ୍ ଉପକରଣ | |
OMRON / SCHNEIDER / Garnor | |
ଜାପାନ / ଫ୍ରାନ୍ସ / ସ୍ୱିଜରଲ୍ୟାଣ୍ଡ | |
|
8 |
ନିମୋନିଆ ଉପାଦାନ | |
SMC |
ଜାପାନ |
|
9 |
PLC |
ମିତ୍ତୁସାଇବି |
ଜାପାନ |
ପ୍ରମାଣପତ୍ର
ଆମେ ବିଶ୍ worldwide ବ୍ୟାପୀ 5, 000+ ଗ୍ରାହକଙ୍କୁ ସେବା କରିଛୁ ଏବଂ ଆମର ଲମ୍ବା - ଟର୍ମ ପାର୍ଟନରମାନେ ଟେସଲା, BYD, ଏବଂ ସିମେନ୍ସ ଅନ୍ତର୍ଭୁକ୍ତ କରିଛନ୍ତି |
Over50+ ଭାଗ୍ୟ 500 କମ୍ପାନୀ ଉପରେ |



ଆମର ସହଭାଗୀଗଣ |
40+ ପେଟେଣ୍ଟସ୍ ଏବଂ 2 ନ୍ୟାସନାଲ୍ ସଫ୍ଟୱେର୍ କପିରାଇଟ୍, 10,000㎡ କାରଖାନା 100+ କୁଶଳୀ କର୍ମଚାରୀଙ୍କ ସହିତ |



FAQ
ପ୍ର: HFDB-440 କେବଳ 16–90 mm² ତମ୍ବା ବ୍ରେଡ୍ ପ୍ରକ୍ରିୟା କରିପାରିବ କି?
ଉ: ସୁପାରିଶ କରାଯାଇଥିବା ପରିସର ହେଉଛି 16–90 mm², କିନ୍ତୁ କ୍ରସ୍ - ବିଭାଗୀୟ କ୍ଷେତ୍ର କେବଳ ନିର୍ଣ୍ଣୟକାରୀ କାରକ ନୁହେଁ|ବ୍ରେଡ୍ ମୋଟେଇ, ଘନତା, ଷ୍ଟ୍ରାଣ୍ଡ୍ ବ୍ୟାସ, ନିର୍ମାଣ, ଏବଂ ଆବଶ୍ୟକ ସଙ୍କୋଚିତ ପରିମାଣ ମଧ୍ୟ ମେସିନ୍ ବିନ୍ୟାସକୁ ପ୍ରଭାବିତ କରେ|ନମୁନା ପରୀକ୍ଷଣ ମାଧ୍ୟମରେ ପ୍ରକୃତ ସୁସଙ୍ଗତତା ନିଶ୍ଚିତ ହେବା ଆବଶ୍ୟକ |
ପ୍ର: HFDB-440 ପ୍ରକ୍ରିୟା ଟିଫିନ୍ ତମ୍ବା ବ୍ରେଡ୍ କରିପାରିବ କି?
ଉ: ଟିଫିନ୍ ତମ୍ବା ବ୍ରେଡ୍ ମୂଲ୍ୟାଙ୍କନ କରାଯାଇପାରେ|ଟିଫିନ୍ ଆବରଣ ବ electrical ଦୁତିକ ଯୋଗାଯୋଗ ଅବସ୍ଥା ଏବଂ ଇଲେକ୍ଟ୍ରୋଡ୍ - ରକ୍ଷଣାବେକ୍ଷଣ ଆବଶ୍ୟକତା ପରିବର୍ତ୍ତନ କରେ|ଗ୍ରାହକଙ୍କ ପ୍ରକୃତ ସାମଗ୍ରୀ ତେଣୁ ପରୀକ୍ଷା କରାଯିବା ଉଚିତ ଏବଂ ସାଧାରଣତ bare ଖାଲି ଏବଂ ଟିଫିନ୍ ତମ୍ବା ବ୍ରେଡ୍ ପାଇଁ ପୃଥକ ରେସିପି ପ୍ରତିଷ୍ଠା କରାଯିବା ଉଚିତ |
ପ୍ର: ଗୋଟିଏ ମେସିନ୍ ଅନେକ ସମାପ୍ତ ଲମ୍ବ ଉତ୍ପାଦନ କରିପାରିବ କି?
ଉ: ହଁ|HFDB - 440 ସର୍ଭୋ-ନିୟନ୍ତ୍ରିତ ଦ length ର୍ଘ୍ୟ ପୋଜିସନ୍ ବ୍ୟବହାର କରେ ଏବଂ ଏକାଧିକ ଉତ୍ପାଦନ ପ୍ରୋଗ୍ରାମ ଗଚ୍ଛିତ କରିପାରିବ|ଅପରେଟରମାନେ ପ୍ରତ୍ୟେକ ଉତ୍ପାଦ ପାଇଁ ଉପଯୁକ୍ତ ଦ length ର୍ଘ୍ୟ ଏବଂ ୱେଲଡିଂ ସେଟିଂସମୂହକୁ ମନେ ପକାଇ ପାରିବେ|ବହୁ ପରିମାଣର ପାର୍ଥକ୍ୟ ଥିବା ଉତ୍ପାଦଗୁଡ଼ିକ ତଥାପି ବିଭିନ୍ନ ଗାଇଡ୍, ଇଲେକ୍ଟ୍ରୋଡ୍ କିମ୍ବା ଗଠନ ଉପକରଣ ଆବଶ୍ୟକ କରିପାରନ୍ତି |
ପ୍ର: ମେସିନ୍ - କମ୍ପାକ୍ଟିଂ ପୂର୍ବରୁ କିମ୍ବା ପରେ ବ୍ରେଡ୍ କାଟେ କି?
ଉ: HFDB - 440 ପ୍ରଥମ ଅବସ୍ଥାନ ଏବଂ ମନୋନୀତ ବିଭାଗକୁ ୱେଲ୍ଡ-କମ୍ପାକ୍ଟ କରେ, ତାପରେ ସ୍ଥିର ସ୍ଥାନ ଦେଇ କାଟେ|ଏହି କ୍ରମଟି ସିଧାସଳଖ ଚିକିତ୍ସା ହୋଇନଥିବା ବ୍ରେଡ୍ କାଟିବା ତୁଳନାରେ ଷ୍ଟ୍ରାଣ୍ଡ୍ ଫ୍ରାଏଙ୍ଗ୍ ଏବଂ ଏଣ୍ଡ୍ ଡିଫର୍ମେସନ୍ ହ୍ରାସ କରେ |
ପ୍ର: ସଙ୍କୋଚିତ ଶେଷକୁ ପିଚ୍ କରାଯାଇପାରିବ କି?
ଉ: ହଁ, ଯଦି ସଙ୍କୋଚିତ ବିଭାଗର ଘନତା ଏବଂ ପରିମାପ ପିଚ୍ ପାଇଁ ଉପଯୁକ୍ତ ଅଟେ|କମ୍ପାକ୍ଟିଂ ଏବଂ ପିଚ୍ ଟୁଲ୍ ଡିଜାଇନ୍ ହେବା ପୂର୍ବରୁ ଆବଶ୍ୟକ ଗର୍ତ୍ତର ବ୍ୟାସ, ସ୍ଥିତି, ଏବଂ ଧାର ଦୂରତା ଯୋଗାଇ ଦିଆଯିବା ଉଚିତ |
ପ୍ର: HFDB-440 ୱେଲ୍ଡ ତମ୍ବା ବ୍ରେଡ୍ ସିଧାସଳଖ ଟର୍ମିନାଲକୁ ଯାଇପାରିବ କି?
ଉ: ମାନକ HFDB - 440 ପ୍ରକ୍ରିୟା ସ୍ୱୟଂଚାଳିତ ଫିଡିଂ, ୱେଲ୍ଡ-କମ୍ପାକ୍ଟିଂ ଏବଂ କଟିଙ୍ଗକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ|ଯଦି ବ୍ରେଡ୍ ଟର୍ମିନାଲ୍, କଣ୍ଟାକ୍ଟ, କିମ୍ବା ବସ୍ ବାର୍ ରେ ୱେଲ୍ଡ ହେବା ଜରୁରୀ, ସଂପୂର୍ଣ୍ଣ ଆସେମ୍ବଲି ଚିତ୍ରାଙ୍କନରୁ ଉତ୍ସର୍ଗୀକୃତ ଲୋଡିଂ, ଫିକ୍ଚରିଂ ଏବଂ ୱେଲଡିଂ ଷ୍ଟେସନକୁ ମୂଲ୍ୟାଙ୍କନ କରାଯାଇପାରିବ |
ୱକ୍ସି ହାଇଫେଇ ଇଣ୍ଟେଲିଜେଣ୍ଟ୍ ଯନ୍ତ୍ରପାତି କୋ। ପ୍ରଚୁର ଅଭିଜ୍ଞତା ସହିତ, ଆମେ ଆମ କାରଖାନାରୁ ବିକ୍ରୟ ପାଇଁ ଉନ୍ନତ ତମ୍ବା ବ୍ରେଡ୍ ତାର ସ୍ୱୟଂଚାଳିତ ସ୍କ୍ୱାର୍ଡିଂ ୱେଲଡିଂ ମେସିନ୍ କିଣିବାକୁ ଆପଣଙ୍କୁ ସ୍ୱାଗତ କରୁଛୁ|ଗୁଣାତ୍ମକ ଉତ୍ପାଦ ଏବଂ ଯୁକ୍ତିଯୁକ୍ତ ମୂଲ୍ୟ ଉପଲବ୍ଧ |
ଗରମ ଟ୍ୟାଗ୍ |: ତମ୍ବା ବ୍ରେଡ୍ ତାର ସ୍ୱୟଂଚାଳିତ ସ୍କ୍ୱାର୍ଡିଂ ୱେଲଡିଂ ମେସିନ୍, ଚୀନ୍ ତମ୍ବା ବ୍ରେଡ୍ ତାର ସ୍ୱୟଂଚାଳିତ ସ୍କ୍ୱାର୍ଡ ସ୍କ୍ୱାର୍ଡ ୱେଲଡିଂ ମେସିନ୍ ନିର୍ମାତା, ଯୋଗାଣକାରୀ, କାରଖାନା |


